
Hidrojateamento: o que a água a alta pressão faz na superfície
EQUIPAMENTOSÁgua a alta pressão tira tinta velha, carepa solta e incrustação sem jogar abrasivo na peça. Só que ela não faz tudo o que o jato abrasivo faz. Entender essa diferença antes de contratar ou comprar evita retrabalho na etapa seguinte.
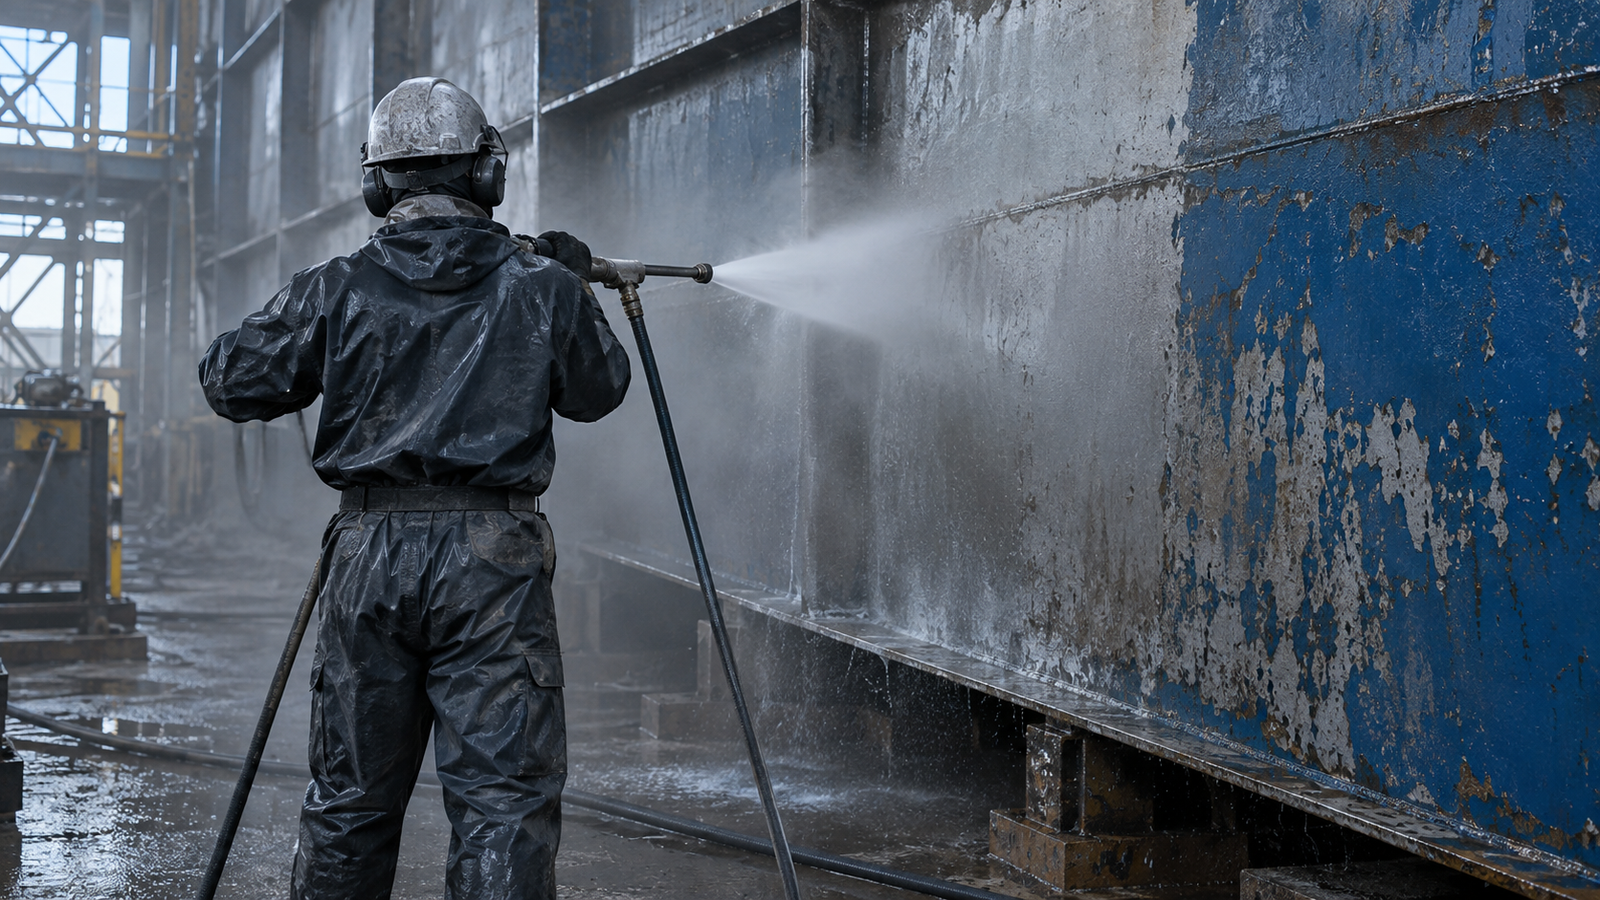
Um tanque com pintura velha por fora, resíduo de processo por dentro, dentro de uma planta que está rodando. Jatear com abrasivo ali significa poeira no ar, material sólido no chão e área parada pra limpar depois. É nesse ponto que a conversa sobre hidrojateamento começa na maioria das vezes.
Abaixo está o que a água resolve, o que ela não resolve e o que você precisa ter na operação antes de contar com ela.
O que a água tira e o que ela deixa
O princípio é o mesmo do jateamento abrasivo: energia concentrada num ponto pequeno. Só que quem carrega essa energia é a água, e não o grão.
Ela arranca o que já perdeu aderência com o metal. Tinta velha que está soltando, carepa solta, incrustação, resíduo de processo, graxa e sujeira impregnada saem bem. É limpeza pesada, não é lavagem.
O que a água não faz é arrancar material que ainda está firme no aço. Se a tinta antiga está bem aderida em parte da peça, essa parte tende a resistir. Isso não é defeito do método, é característica dele, e às vezes é exatamente o que se quer: tirar o que está solto e preservar o que ainda protege.
O que muda quando não tem abrasivo no meio
A primeira mudança é o resíduo. No jato abrasivo você tem o material removido misturado com o abrasivo gasto, e tudo isso precisa ser recolhido e destinado. Na água, o que sobra é a água com o que saiu da peça.
A segunda é a poeira. Trabalho a seco levanta poeira de abrasivo, e em planta em operação isso restringe onde e quando dá pra trabalhar. Com água esse problema muda de natureza.
A terceira é o estoque. Não tem saco de abrasivo pra comprar, guardar, proteger de umidade nem separar por material. Em compensação entra outra dependência: água na quantidade certa e um destino pro efluente.
Não existe método sem contrapartida. O que existe é escolher qual contrapartida cabe na sua operação.
A água não cria perfil, ela revela o que já existe
Esse é o ponto que mais gera surpresa, e o que mais causa problema quando passa despercebido.
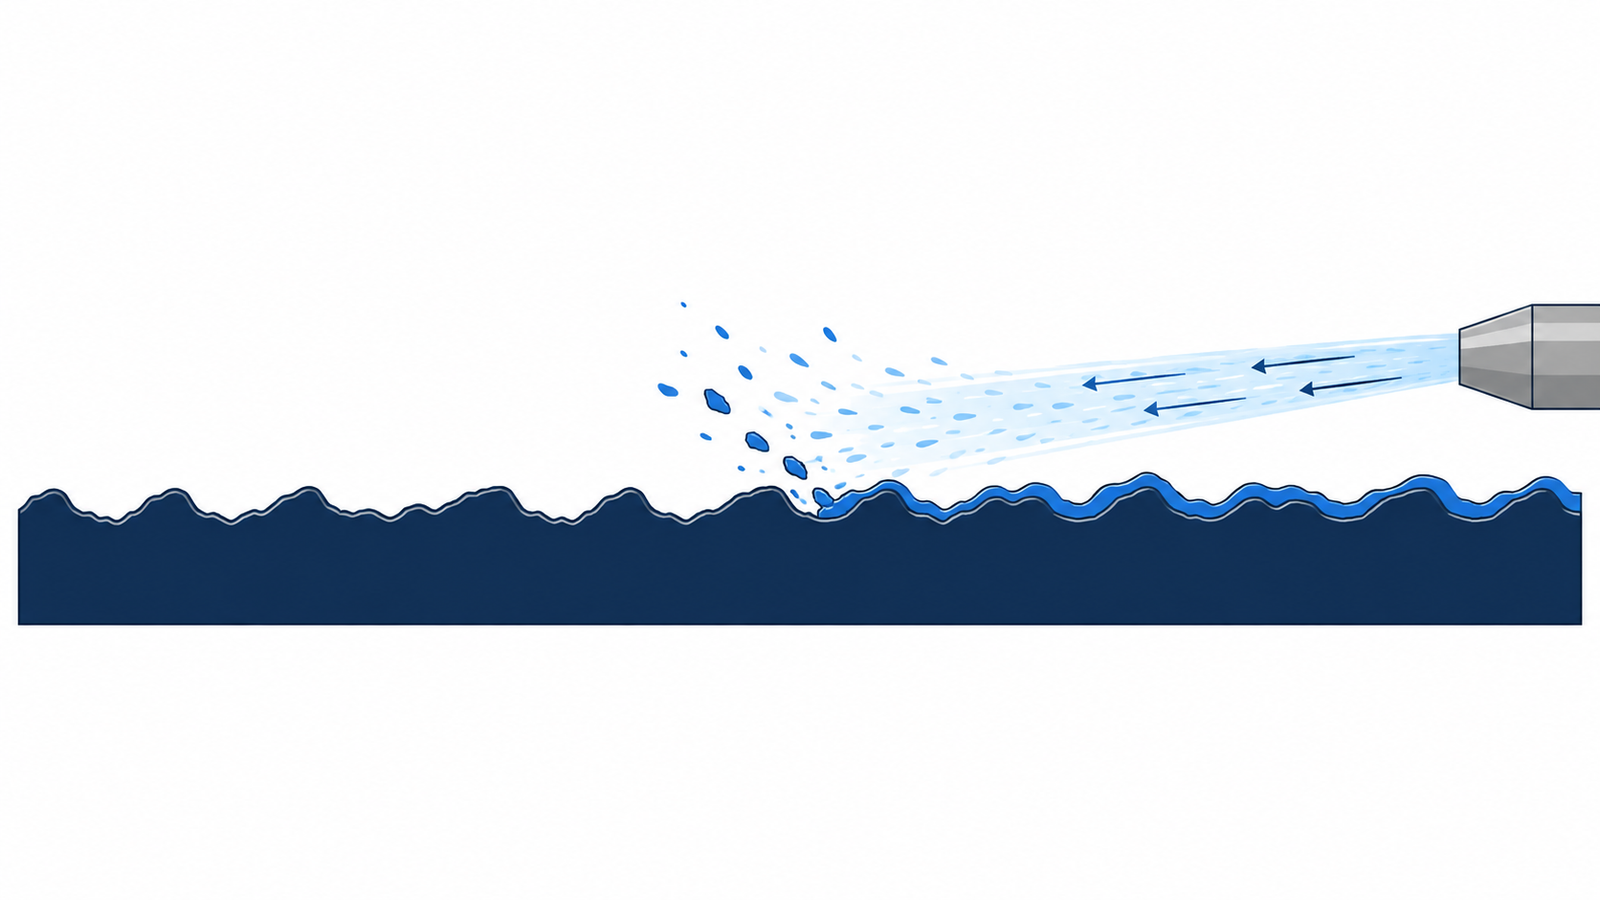
O grão anguloso do jateamento abrasivo corta o aço e deixa um relevo novo, que é onde a tinta se agarra. A água não corta o aço. Ela limpa o que está por cima e expõe a superfície como ela estava embaixo.
Na prática: peça que já foi jateada um dia e vai receber repintura costuma ter o relevo lá, preservado sob a tinta velha. A água descobre esse relevo e a repintura tem onde se segurar. Já uma peça de aço novo, lisa, que nunca recebeu jato, continua lisa depois da água.
Então se o seu serviço exige criar rugosidade onde não existe rugosidade, o caminho é o jato abrasivo. Sem discussão.
Onde o hidrojateamento compensa de verdade
Cinco situações em que ele costuma ser a escolha mais direta:
- Manutenção dentro de planta em operação, onde poeira e resíduo sólido restringem o trabalho.
- Remoção de incrustação em tanque, costado, tubulação e equipamento de processo.
- Repintura de estrutura que já tem perfil, quando o objetivo é tirar o que está solto.
- Limpeza de piso, concreto e área industrial com resíduo impregnado.
- Serviço em local onde recolher abrasivo do chão seria caro ou inviável.
E uma em que ele não compensa: preparação de aço novo que vai receber sistema de pintura exigente. Ali o perfil precisa ser criado, e água não cria perfil.
O que a sua operação precisa ter antes
Antes de fechar a compra ou o serviço, quatro coisas precisam estar resolvidas. Elas não aparecem no orçamento e são as que mais atrasam o trabalho.
- Água disponível. Volume e continuidade durante o serviço. Parar no meio porque acabou a água custa mais caro que planejar isso antes.
- Destino do efluente. A água sai carregando o que estava na peça. Onde ela vai parar precisa estar definido, e isso depende do que foi removido e de onde o serviço acontece.
- Operador preparado. Jato de água a alta pressão exige treinamento e proteção específica. Não é lavadora de pressão de oficina.
- Plano pra superfície molhada. Aço limpo e molhado oxida rápido. O intervalo entre limpar e aplicar o que vem depois precisa estar combinado antes de começar.