Válvula dosadora: o ajuste que muda o consumo de abrasivo
ACESSORIOS
Abrasivo demais no jato não limpa mais rápido. Ele engrossa a mistura, rouba energia do ar e sai pelo bico sem virar trabalho. A válvula dosadora é onde esse ajuste acontece, e ela quase nunca é mexida.
Tem uma crença de galpão que custa caro: quanto mais abrasivo sair pelo bico, mais rápido o serviço anda. Quem acredita nisso abre a dosadora e acha que está ganhando produção.
Está gastando material. E, na maioria das vezes, está demorando mais.
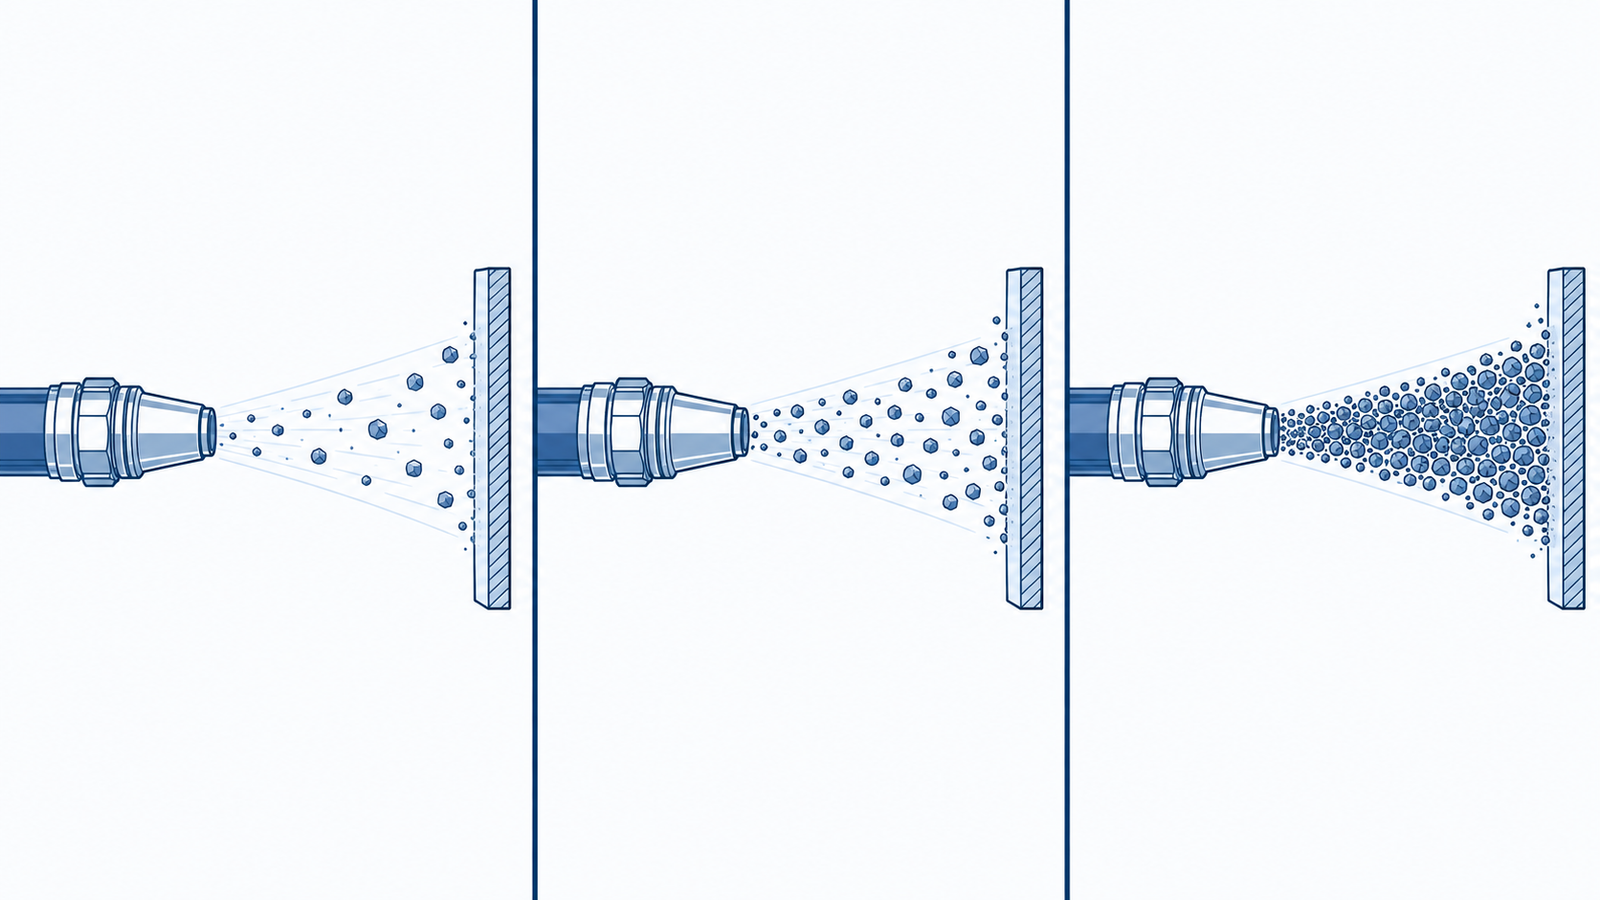
A nuvem de abrasivo que não vira trabalho
O que limpa a peça é o grão chegando com energia. Quem carrega essa energia é o ar comprimido, e ele tem uma quantidade fixa dela por instante.
Quando você joga mais grão do que o ar consegue acelerar, o resultado não é mais limpeza. É a mesma energia dividida entre muito mais grãos, cada um batendo mais fraco.
Na prática o operador vê uma nuvem densa saindo do bico e sente que está trabalhando pesado. A peça diz outra coisa.
O que a válvula dosadora faz
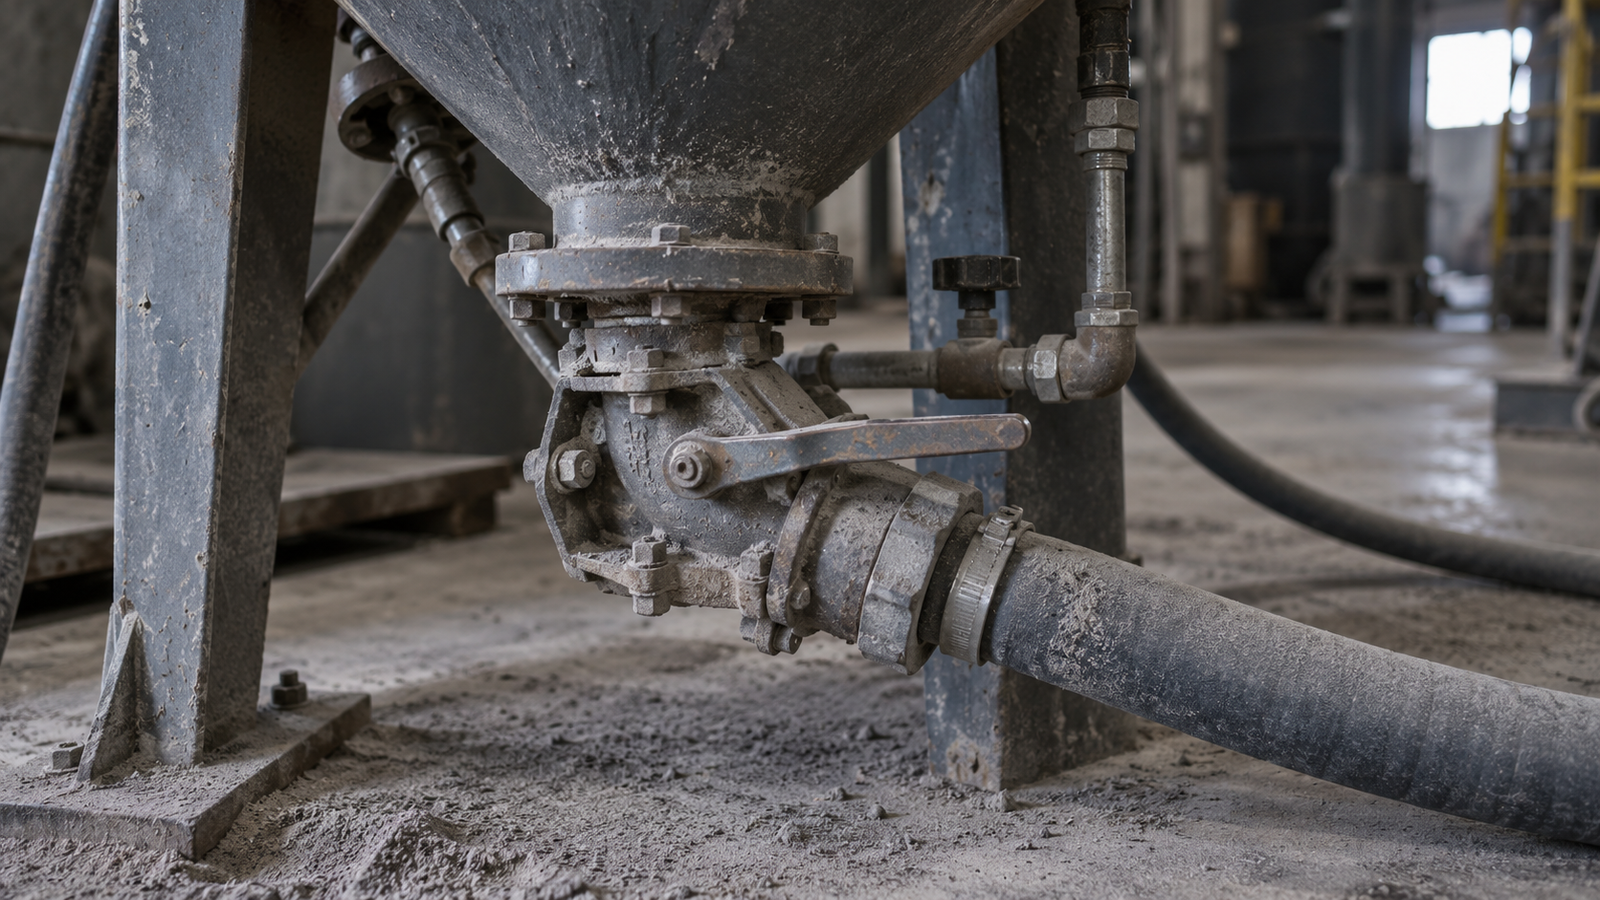
A válvula dosadora controla quanto abrasivo entra na corrente de ar que vai pro bico. É ela que define a proporção entre grão e ar na mistura que sai lá na ponta.
Ela fica na saída do vaso, na máquina de jateamento, e é um item de ajuste, não um item que se instala e esquece. Abrasivo diferente, granulometria diferente, bico diferente, tudo isso muda o ponto certo dela.
E ela é peça de desgaste. O abrasivo passa por dentro dela o tempo todo, e componente gasto deixa de dosar com precisão mesmo com o ajuste na posição de sempre.
O que acontece com abrasivo demais
- Consumo sobe sem retorno. Mais material saindo pelo bico pra fazer o mesmo serviço, ou menos.
- Serviço fica mais lento. Cada grão bate com menos energia, e a limpeza por passada cai.
- Acabamento fica irregular. A mistura densa não sai estável, e isso aparece na superfície.
- Risco de entupimento. Mistura pesada demais pode obstruir a linha, e aí o serviço para de verdade.
- Mais resíduo pra recolher. Todo o excesso vai pro chão e volta como custo de limpeza e destinação.
O detalhe cruel é que nada disso dá um sinal claro na hora. O sinal chega no estoque, quando o abrasivo acaba antes do previsto.
O que acontece com abrasivo de menos
O outro extremo também existe, e engana mais gente do que parece. Com pouco grão na mistura, o ar sai quase limpo, a peça demora a responder e o operador passa muito mais tempo na mesma área.
Aqui o desperdício muda de lugar: em vez de gastar material, você gasta ar comprimido e hora de operador, que costumam ser mais caros que o abrasivo.
Então o ponto certo não é o mínimo nem o máximo. É a proporção em que o ar disponível consegue acelerar todo o grão que está passando.
Como achar o ponto
O ajuste é feito trabalhando, não na bancada. Um método que funciona:
- Comece fechado. Feche a dosadora e abra aos poucos, com o jato aberto numa área de teste da própria peça ou num corpo de prova do mesmo material.
- Abra até o jato encorpar. Vá abrindo em passos pequenos e observando a saída. Existe um ponto em que a limpeza melhora a cada abertura.
- Pare quando parar de melhorar. A partir de certo ponto, abrir mais engrossa a mistura e não melhora o resultado na peça. Esse é o limite.
- Volte um passo. Recue um pouco a partir do ponto em que o ganho parou. É onde costuma ficar a melhor relação entre resultado e consumo.
- Anote a referência. Registre a posição pro conjunto que você está usando: abrasivo, granulometria e bico. Trocou um dos três, o ajuste volta pra mesa.
- Confira o desgaste. Se o ajuste de sempre parou de entregar o de sempre, suspeite do desgaste da válvula e do bico antes de mexer em tudo.